English
 简体中文
Hvad "kvalitet" betyder for en bremseskobelægning
Kvalitet i fremstillingen af bremseskobelægninger er ikke et enkelt testresultat. Det er konsistensen af friktionsydeevne, termisk stabilitet, dimensionsnøjagtighed og mekanisk integritet på tværs af hvert batch og anlæg sender, og en køber, der vurderer en leverandør, bør lede efter bevis for alle brand.
Friktionskonsistens kommer først. Heavy-duty lastbilforinger er typiske formuleret til at holde en friktionskoefficient mellem 0,35 og 0,45, og producenternes acceptvindue er omtrent 0,05 over eller under målet over hele temperaturområdet. Hvis friktion driver uden for vinduet, oplever bilisterne svage bremser eller gribende, ubehagelige bremsereaktioner, og belægningen slides ujævnt.
Termisk stabilitet betyder lige så meget. Belægningsblegning, tab af friktion ved høje temperaturer, er en førende bidragyder til nødsituationer ved opbremsning af tunge lastbiler på lange ned ad bakke. En kvalitetsverificeret foring holder sit friktionsfald mellem 100 C og 300 C inde i det deklarerede vindue i stedet for at falde skarpt væk, når tromlen varmes op.
Råvarekontrol: Hvor kvalitet bestemmes
Enhver kvalitetsfejl fundet i en færdig foring kan spores tilbage til en råvarebeslutning truffet uger tidligere, hvorfor indgående materialeinspektion er den første forsvarslinje. En bremsebelægningsformulering er bygget af brandfamilier af ingredienser, og hver enkelt skal have defineret acceptchecks, før de går i produktion.
- Harpiksbindemidler, normalt phenoliske: indgående partier kontrolleres for geltid, viskositet og indhold af frit phenol.
- Forstærkningsfiber såsom aramid, glas og mineraluld: længdefordeling, trækstyrke og fugtindhold logges.
- Friktionsmodifikatorer, inklusive slibemidler og hurtige smøremidler: partikelstørrelsesfordeling og kemisk renhed verificeres ved sigteanalyse.
- Fyldstoffer og blandingshjælpemidler: densitet, olieabsorption og farvekonsistens sammenlignes med den godkendte leverandørspecifikation.
Hvert indgående parti har en unik batchkode, der forbinder råvareleverancen til det færdige foringsvarenummer. Hvis en reklamation kommer tilbage fra markedet, kan producenterne spore den defekte del til leverandøren, leveringsdatoen og testcertifikatet inden for få minutter. I henhold til IATF 16949-reglerne er denne sporbarhed revideret, ikke valgfri.
Fremstillingsproces: kontrolleret ved hvert trin
Når godkendte materialer når produktionsgulvet, bestemmes kvalitet af procesdisciplinen: en dokumenteret procedure for hvert trin, en logget parameter for hver cyklus og en verificeret outputkontrol efter hver operation. Kontrolpunkterne er de samme, uanset om anlægget kun bygger belægninger eller komplette forede bremsesko.
- Vejning og blanding: formuleringen vejes til en tolerance på 0,5 procent og blandes i en tidsbestemt højforskydningscyklus. Mixerlogs registrerer cyklustid, knivhastighed og blandingstemperatur.
- Støbning: den præformede blandingspresser ind i grønne foringer under kontrolleret tryk og formtemperatur. Presseparametre registrerer pr. cyklus og gennemgås dagligt.
- Hærdning: foringer bages efter en trinvis opvarmningsplan, der fjerner flygtige stoffer og tværbinder harpiksmatrixen. Ovnprofildata arkiveres pr. batch.
- Slibning og efterbehandling: overflader slibes til den specificerede tykkelsestolerance, og en prøve fra hver batch måles mod FMSI-tegningen for tykkelse, bredde og bueradius.
- Samling til forede sko: nittemoment, forsænkningsdybde og huljustering inspiceres sammen med mellemrummet mellem foringen og skovævet.
- Mærkning og emballering: FMSI-nummeret, batchkoden og fremstillingsdatoen er markeret permanent på hver del, hvilket fuldender sporbarhedsløkken.
Samme disciplin gælder for metalsiden af bremseskoen. Stålsko skal holde bane-til-platform-firkantethed og nittehulspositioner inden for tegningstolerancen, og det er et job for målearmaturer, ikke for visuel inspektion. På dele som f.eks 4709ES2 bremsesko i stål , udfører dimensionskontrol på en dedikeret måler for enden af bearbejdningslinjen.
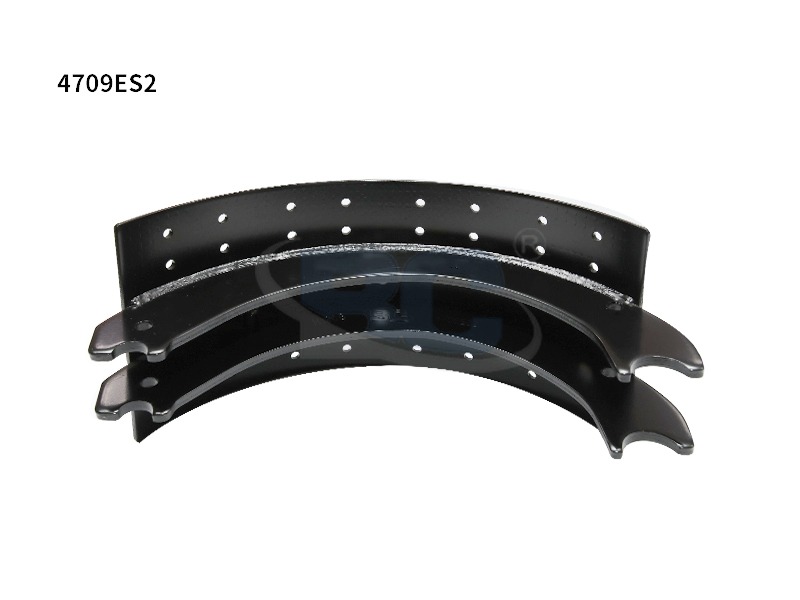 Brugerdefinerede 4709ES2 bremsesko OEM-producenter, eksportør, firma Zhejiang Bangchi Auto Parts Co., Ltd. Se produkt →
Test: Hvad bliver målt før forsendelse
Ingen foring forlader og kvalitetskontrol anlæg uden at bestå og defineret batteri af laboratorietests, og accepttærsklerne er specifikke og målbare. Kriterierne nedenfor repræsenterer de kernefrigivelsestest, der bruges til kraftige udskiftningsforinger.
| Test | Hvad det verificerer | Typisk accept |
| Forskydningsstyrke | Foring-til-væv vedhæftning | Min 12 MPa, ingen delaminering |
| Friktion og fade | Mulighed for stabilitet fra 100 C til 300 C | Inden for 0,05 af målværdien |
| Slidhastighed | Langdistance levetid | Max 0,2 mm pr. 1.000 km |
| Dimensionel inspektion | Tykkelse, bredde, bueradius | Per FMSI tegningstolerance |
| Nittetræk (forede sko) | Mekanisk tilbageholdelse | Ingen løsning ved nominel belastning |
Laboratorieresultater bekræftes med en prøve fra hver produktionsbatch, ikke kun når en ny formulering introduceres. Sampling på batchniveau er det, der gør en god materialeopskrift til et pålideligt eftermarkedsprodukt, fordi det fanger procesdrift, før det når kunden.
Selv en ligetil reservedel som f.eks 4515 bremsebelægning skal bestå hele forskydnings-, fade- og dimensionssekvensen, før den når lageret. Testene er ikke forbeholdt produktudvikling; de er rutineporte for hver batch.
 Custom 4515 bremsebelægning OEM-producenter, eksportør, firma Zhejiang Bangchi Auto Parts Co., Ltd. Er China Custom 4515 Brake Lini OEM-producent, eksportør, firma, varenummer: 4515 Brake Lini... Se produkt →
Dimensionstolerancer og FMSI-overholdelse
Et FMSI-nummer er et løfte: en foring, der bærer et givet tal, skal matche hver anden foring med det samme tal for form, pasform og friktionsadfærd. FMSI, Friction Materials Standards Institute, udgiver referencegeometrien, der definerer hvert delnummer, og en producent, der udskriver et FMSI-nummer på en æske, erklærer, at delen er i overensstemmelse med denne reference.
De kritiske dimensioner på en kraftig foring er tykkelse, bredde, bueradius af friktionsoverfladen og placering og dybde af nittehuller eller affasninger. Tykelsen styres typisk til ca. 0,10 mm over eller under tegningsværdien. Spalte- og affasningsgeometri er lige så vigtig, fordi den påvirker støj, støvevakuering og indledende strøelsesadfærd.
Til erstatningsapplikationer som f.eks 4707Q foret bremsesko , nitteforsænkningsdybde og mellemrummet mellem foringen og skovævet kontrolleres på hver prøve, der trækkes fra partiet. Disse til målinger afgør, om skoen installeres i eksisterende tromlehardware uden ændringer.
 Brugerdefinerede 4707Q-forede bremsesko OEM-producenter, eksportør, firma Zhejiang Bangchi Auto Parts Co., Ltd. er Kina Custom 4707Q for en bremsesko OEM-producent, eksportør, firma, varenummer: 4707Q Prod... Se produkt →
Certificering, revision og verificeret sporbarhed
En kvalitetspåstand er kun så stærk som den certificering, der står bag den, og for bremsekomponenter er denne certificering IATF 16949. Et IATF 16949:2016-certificeret anlæg har bestået og dokumenteret tredjepartsaudit af sit kvalitetsstyringssystem: kontrolplaner, analyse af fejltilstande, alle leverandørgodkendelser, kalibreringer, erkendelsesarbejder, og kalibreringer. og certifikaterne overvåges af medarbejderne.
Zhejiang Bangchi Auto Parts Co., Ltd. fuldførte sin overgang til den nye version af IATF 16949:2016 certificeringsrevision, og satte sin kraftige bremsesko- og belægningsproduktion under det samme kvalitetssystem, der bruges på tværs af den globale bilforsyningskæde. En køber kan bede om certifikatnummeret, certificeringsorganet og sidste revisionsdato, og en legitim producent vil give alle tre uden tøven. Kvalitetssystemets fulde historie er dokumenteret på dets virksomhedsprofilside .
Ofte stillede spørgsmål
Hvad er den vigtigste kvalitetstest for en bremseskobelægning?
Forskydningsstyrketesten rangerer først, fordi den verificerer, at foringen forbliver bundet til skovævet under belastning. Den typiske accepttærskel for kraftige foringer er minimum 12 MPa uden delaminering, prøvet fra hver batch.
Hvordan hænger FMSI-nummerering sammen med kvalitet?
Et FMSI-nummer definerer formen, pasformen og friktionsegenskaberne for en foring. Kvaliteten bekræftes, når den fremstillede del matcher FMSI-tegningsstolerancerne, typisk 0,10 mm over eller under tykkelsen, så den installeres og fungerer som referencedele.
Hvilken certificering skal en bremseskobelægningsproducent have?
Den relevante systemcertificering er IATF 16949:2016, der vedligeholdes gennem årlige tredjepartsovervågningsaudits. Købere bør anmode om certifikatet, certificeringsorganet og den seneste revisionsdato i stedet for at acceptere en mundtlig påstand.
Hvor ofte testes produktionsbatcher?
Kvalitetskontrollerede anlæg tester en prøve fra hver batch for forskydningsstyrke, friktionsstabilitet og dimensionsnøjagtighed, ikke kun under formuleringsudvikling. Prøveudtagning på batchniveau fanger procesdrift, før defekte dele når kunderne.
Flere svar om valg, vedligeholdelse og udskiftning er samlet på side med ofte stillede spørgsmål .